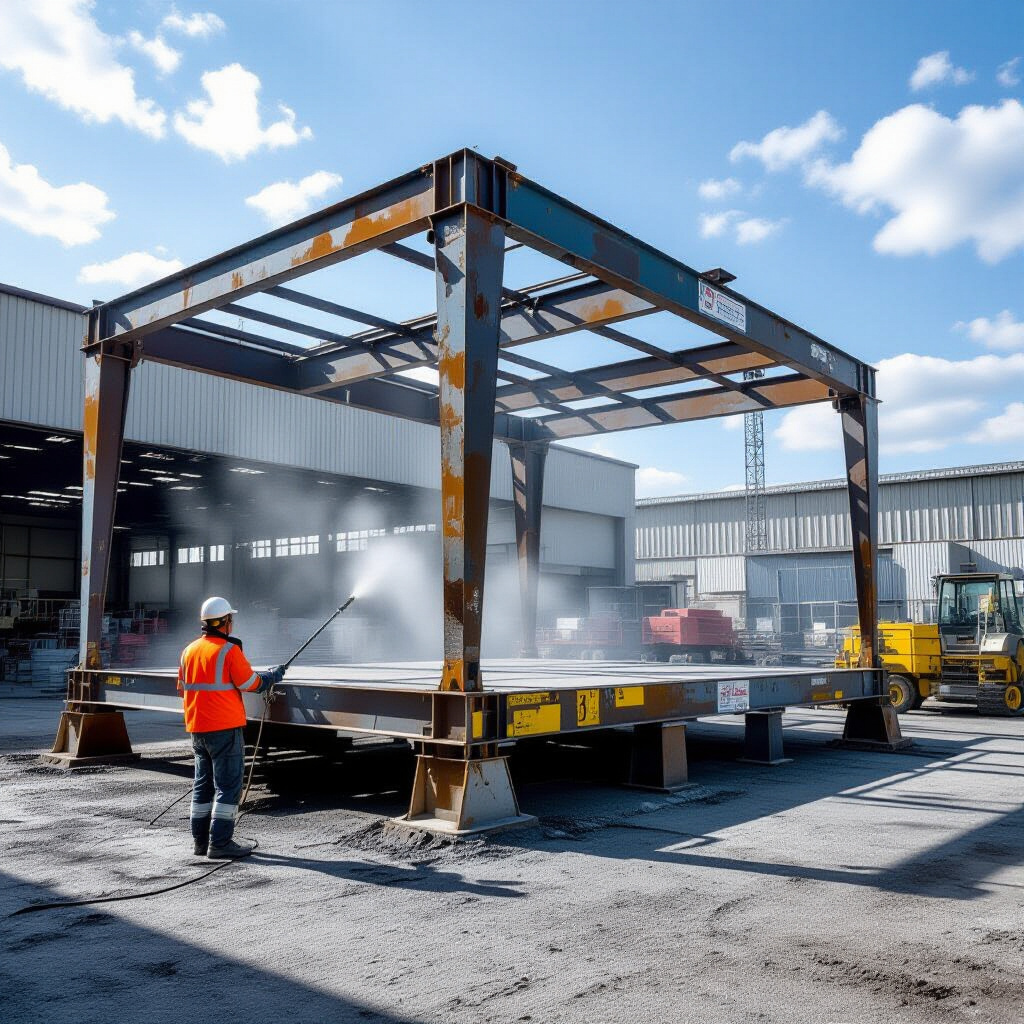
Виды коррозии и оценка агрессивности среды
Коррозия металла проявляется в нескольких основных формах, отличающихся механизмом повреждения и факторами ускорения. Для выбора защиты важно оценивать сочетание влажности, наличия солей и загрязнений, циклов влажно-сухого режима и температуры; одним из наиболее надёжных способов защиты является покраска металлоконструкций.
Атмосферная, контактная, электрохимическая коррозия
Атмосферная коррозия развивается при воздействии воздуха с растворёнными агрессивными компонентами; соль и повышенная влажность ускоряют процессы. Контактная коррозия возникает при контакте разных металлов или при наличии загрязнений, создающих локальные гальванические пары. Электрохимическая коррозия связана с образованием гальванических элементов и протеканием тока через электролит; типичный пример — коррозия в трещинах и зазорах при наличии солёной влаги.
Классификация по коррозионным условиям и методика определения клаccа
Классификация агрессивности атмосферы опирается на стандарты, такие как ISO 9223 и ISO 12944: она использует параметры времени увлажнения, концентрацию хлоридов и уровень загрязнённости. По ISO 12944 выделяют категории от C1 до C5 (с подразделением C5-I/C5-M), где выбор системы покрытия основан на оценке этих параметров и ожидаемом сроке службы.
Подготовка поверхности к нанесению покрытий
Качество подготовки определяет адгезию последующих слоёв; выбор метода зависит от состояния изделия, доступности узлов и требуемого класса чистоты.
Механические методы: абразивная струйная очистка, шлифование, ручная зачистка
Абразивная струйная очистка (пескоструй, shot/abrasive blasting) обеспечивает достижение классов чистоты, описанных в ISO 8501‑1; Sa2.5 (Near White Metal) соответствует SSPC‑SP10/NACE No.2. Для получения требуемого анкерного профиля часто ориентируются на величины порядка 50–75 мкм, что влияет на механическую адгезию лакокрасочной системы. При ограниченном доступе применяются шлифование и ручная зачистка с контролем удалённых участков.
Химическая и комбинированная очистка, стандарты чистоты (ISO/SSPC/NACE)
Химические методы включают обезжиривание, кислотное травление и пассивацию для удаления оксидов и ржавчины. Комбинация струйной и химической очистки используется для сильно загрязнённых или ранее покрытых поверхностей. Проверка чистоты реализуется через визуальные стандарты ISO 8501‑1 и тесты на хлориды по ISO 8502 (определение остаточных солей).
Выбор материалов и конструкция системы покрытия
Система покрытия подбирается по конструкции, типу металла (сталь, чугун, алюминий, оцинковка) и коррозионному классу среды.
Типы грунтов и финишных покрытий: свойства и области применения
Эпоксидные грунты и промежуточные слои характеризуются высокой химической стойкостью и хорошей адгезией к стали, но имеют ограниченную устойчивость к УФ-излучению. Полиуретановые финиши обеспечивают устойчивость к УФ и эстетичность. Алкидные покрытия применяются в менее агрессивных условиях. Для оцинкованных поверхностей используются специальные адгезионные грунты или системное сочетание горячего цинкования и лакокрасочного покрытия; слой цинка при горячем цинковании обычно находится в диапазоне порядка 50–150 мкм в зависимости от сплава и толщины заготовки.
Многослойные схемы: расчёт толщины, совместимость и порядок нанесения
Типичная последовательность: грунт — промежуточный слой — финиш. ISO 12944‑5 приводит ориентиры по суммарной толщине сухой плёнки (DFT): от порядка 60 мкм для низких коррозионных категорий до более 200 мкм для наиболее агрессивных. Важно проверять совместимость по растворителям и условиям отверждения между слоями и соблюдать рекомендуемую последовательность нанесения.
Технология нанесения и межслойные режимы
Метод нанесения выбирают по габаритам конструкции, требуемой скорости и контролю толщины.
Методы нанесения: распыление, валик, кисть — плюсы и ограничения
Безвоздушное (airless) распыление обеспечивает высокую производительность и равномерную толщину при обработке крупногабаритных каркасов, пневматическое распыление даёт более тонкое покрытие и меньшую туманность. Ручные методы (валик, кисть) применимы для мелких участков и локального ремонта, но сложнее обеспечить равномерность DFT и избежать подтёков.
Условия нанесения и технологические интервалы между слоями
Нанесение проводят при температуре и влажности, исключающих конденсацию на поверхности: температура поверхности должна превышать точку росы на 3°С и более. Межслойные интервалы задаются производителем материала и зависят от температуры и относительной влажности; нарушение межслойных режимов приводит к ухудшению сцепления и образованию дефектов.
Контроль качества, испытания и приёмка работ
Контроль включает визуальную оценку, измерение толщины и адгезионные испытания.
Визуальные критерии, измерение толщины и адгезионные испытания
Визуальная приёмка опирается на отсутствие ржавчины, подтёков, пор и непрокрашенных зон. Измерение толщины сухой плёнки выполняется приборами методом магнитной индукции для стали и вихретоковыми преобразователями для немагнитных подложек; калибровка по стандартным подложкам обязательна. Адгезионные испытания проводятся, например, методом отрыва по ISO 4624 или среза по соответствующим методикам.
Коррозионные испытания, документация и критерии приёмки
Лабораторные испытания включают имитацию агрессивной среды (соляной туман по ASTM B117 используется для сравнительной оценки), сроки испытаний подбираются в зависимости от требуемого ресурса (типично от сотен до тысяч часов). Приёмка работ оформляется протоколами измерений DFT, протоколами очистки поверхности и результатами адгезионных тестов.
Безопасность работ, утилизация и экологические требования
Работы по подготовке и покраске связаны с риском для персонала и окружающей среды при обращении с абразивами и летучими органическими соединениями.
Защита персонала, обращение с ЛОС и отходами
Используются средства индивидуальной защиты для дыхания, глаз и кожи, системы локальной вытяжной вентиляции. ЛОС классифицируются по нормативам и требуют контролируемого использования и хранения; отработанные абразивы и остатки покрытий подлежат оценке на содержание тяжёлых металлов и утилизации как специализированный отход.
Требования к вентиляции, временные меры защиты при хранении
Для закрытых пространств проектируются приточно‑вытяжные системы с учётом удаления аэрозолей и паров растворителей. Для хранения и транспортировки применяются временные покрытия (проходные грунтовки или полиэтиленовая защита) с обеспечением защиты от механических повреждений и влаги до окончательной антикоррозийной обработки.
Эксплуатация, мониторинг и восстановление покрытий
Планирование обслуживания продлевает срок службы системы покрытия и снижает риск локальной коррозии.
Плановые осмотры, критерии ремонта и приоритетные зоны контроля
Осмотры проводят с фокусом на сварные швы, болтовые соединения, кромки и узлы крепления. Частота осмотров определяется коррозионным классом и видом эксплуатации; при обнаружении разрушения защитного слоя оценивают площадь и глубину дефекта для выборa метода ремонта.
Локальный ремонт покрытий: технология и подготовка поверхности
Локальный ремонт включает удаление коррозии вокруг дефекта до прочной поверхности, восстановление анкерного профиля, нанесение соответствующего грунта и накопление DFT до проектного значения с перекрытием на незатронутую плёнку. Для обеспечения сцепления важно совпадение системы материалов и соблюдение технологических режимов сушки.
Больше историй
Технологии изготовления печатных плат
A2P-коммуникации в маркетинге: принципы и применение
Использование eSIM для мобильного интернета за границей