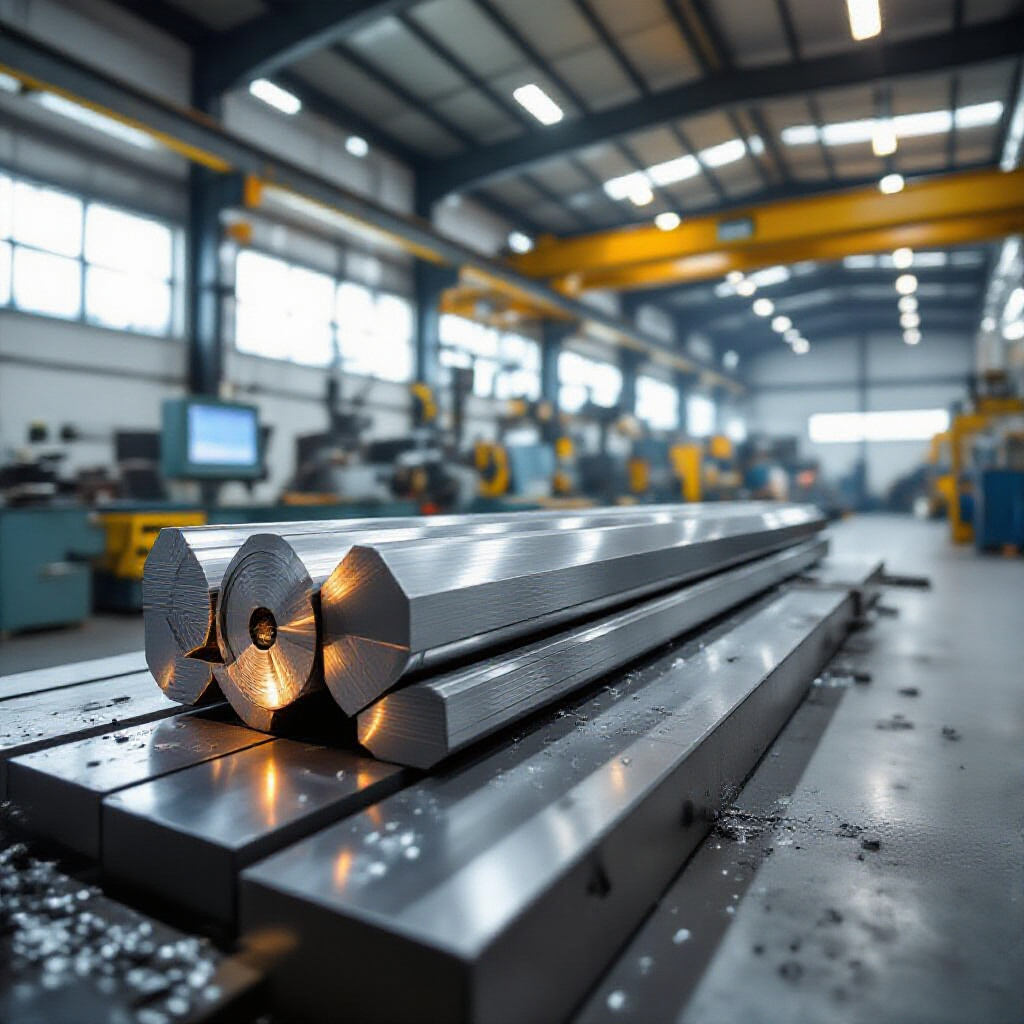
Что называют калиброванным кругом
Калиброванный круг — металлический прокат с круглым поперечным сечением, заданным диаметром и обработанной поверхностью. Его получают из горячекатаной заготовки холодной деформацией или механической обработкой. По сравнению с исходным прокатом такой материал обычно имеет более точный размер и требует меньшего припуска при изготовлении деталей. В каталогах такой прокат также может обозначаться как «круг калиброванный».
Калиброванный круг применяют, когда геометрия заготовки влияет на последующую обработку или посадку деталей. Характеристики конкретной партии определяют по маркировке и документам на прокат: название стандарта, марка стали, диаметр, состояние поставки и допустимые отклонения.
Отличия от горячекатаного круглого проката
Горячекатаный круг формируют при высокой температуре, поэтому его поверхность обычно покрыта окалиной, а точность диаметра и форма сечения зависят от условий прокатки и требований стандарта. Калиброванный материал проходит дополнительную обработку после охлаждения. Она уменьшает отклонения размера и улучшает состояние поверхности, но сама по себе не гарантирует, что круг будет готовой деталью без дальнейшей обработки.
Холодное деформирование упрочняет поверхностный слой за счёт наклёпа, одновременно снижая пластичность. При механической обработке свойства изменяются иначе: резец или абразив снимает часть металла, уменьшая диаметр и неровности поверхности.
Как обозначают размеры и характеристики материала
Диаметр указывают в миллиметрах, а допуск задаёт допустимую разницу между номинальным и фактическим размером. Его величина зависит от стандарта, способа обработки и класса точности. Например, требования к калиброванному стальному прокату устанавливает ГОСТ 1051-73, а к горячекатаному круглому прокату — ГОСТ 2590-2006.
Марка стали характеризует её химический состав и связанные с ним свойства. В документах также могут указывать состояние материала после обработки или термического воздействия, категорию качества, результаты испытаний и номер партии. Эти сведения нужны для сопоставления проката с требованиями чертежа и технологии.
Как производят и обрабатывают калиброванный круг
Способ получения выбирают с учётом требуемого диаметра, точности, состояния поверхности и свойств стали. Холодная деформация меняет структуру и механические характеристики металла, а точение и шлифование снимают припуск и корректируют геометрию.
Холодное волочение через фильеру
При волочении заготовку протягивают через отверстие фильеры, размер которого меньше исходного сечения. Металл деформируется без нагрева до температур горячей прокатки, диаметр уменьшается, а поперечное сечение становится точнее. Для снижения усилия и износа инструмента применяют смазку; число проходов и степень обжатия зависят от исходного размера и марки стали.
Деформационное упрочнение повышает твёрдость и прочность, но может затруднять резание и последующее формоизменение. Если технологический процесс требует более пластичного состояния, может потребоваться отжиг. Режим термообработки согласуют с маркой стали и назначением детали, поскольку нагрев способен изменить ранее полученные свойства.
Точение, шлифование и состояние поверхности
При точении режущий инструмент снимает слой металла и формирует размер. Шлифование удаляет меньший припуск абразивным инструментом и снижает высоту неровностей. Шероховатость описывают параметрами, например Ra, выражаемыми в микрометрах; конкретное значение задают чертёж или технические требования.
Более гладкая поверхность может уменьшить трение в сопряжении и облегчить контроль, но не заменяет проверку диаметра и формы. Следы инструмента, задиры или локальные риски могут потребовать дополнительной обработки, если они превышают установленные пределы.
Характеристики и контроль качества
Проверка проката включает измерение поперечного размера, оценку прямолинейности и осмотр поверхности. Результаты сопоставляют с документацией на партию и требованиями к готовой детали. Универсального допуска для всех диаметров и способов изготовления нет.
Допуски диаметра, прямолинейность и шероховатость
Фактический диаметр измеряют микрометром или другим подходящим инструментом в нескольких сечениях. Несколько замеров помогают обнаружить изменение размера по длине и овальность. Прямолинейность проверяют на опорной поверхности или измерительным приспособлением; допустимое отклонение определяет применимый стандарт либо чертёж.
Шероховатость оценивают профилометром или сравнением с установленным образцом, если это предусмотрено процедурой контроля. Для точной посадки важны не только средний диаметр, но и разброс размеров, форма сечения и состояние рабочей поверхности.
Дефекты поверхности и проверка документации
При осмотре выявляют трещины, закаты, раковины, глубокие риски, следы коррозии и повреждения кромок. Значимость дефекта зависит от его глубины и расположения: после снятия припуска поверхностный след может исчезнуть, а трещина способна сохраниться и стать причиной разрушения детали.
В сопроводительных документах сверяют марку стали, размер, стандарт, состояние поставки и сведения о партии. Маркировка на металле или упаковке должна соответствовать документам. При ответственных применениях дополнительно проверяют результаты испытаний и соответствие химического состава установленным требованиям.
Применение и ограничения материала
Калиброванный круг используют для изготовления деталей, у которых важны диаметр заготовки, состояние поверхности или сокращение объёма начальной обработки. При выборе учитывают не только геометрию, но также прочность, пластичность и реакцию стали на нагрев.
Детали, для которых важны точные размеры
Из такого проката производят валы, оси, втулки, пальцы, шпильки и элементы механизмов. Точный исходный размер упрощает получение заданной геометрии, а обработанная поверхность уменьшает объём снятия металла. Однако окончательные допуски детали формируют при обработке, их нельзя автоматически приравнивать к допуску проката.
Влияние остаточных напряжений на обработку и эксплуатацию
Холодное волочение и неравномерное снятие припуска могут оставлять в металле остаточные напряжения. При последующей обработке, особенно при удалении значительного слоя с одной стороны, напряжения перераспределяются и деталь может искривиться. Для снижения риска припуск снимают поэтапно, а режимы обработки выбирают с учётом размера и состояния заготовки.
Сварка и термообработка также меняют локальные свойства материала: нагрев может вызвать деформацию, изменение твёрдости и структуры. Необходимость предварительного подогрева, последующего отпуска или иной обработки определяют по марке стали, толщине детали и технологии соединения. Для деталей с точными посадками после таких операций проверяют геометрию повторно.
Больше историй
Ветеринарная помощь на дому в любое время суток
Основные виды станков для деревообработки и их назначение
Проверка наличия и бронирование лекарств в мобильном приложении