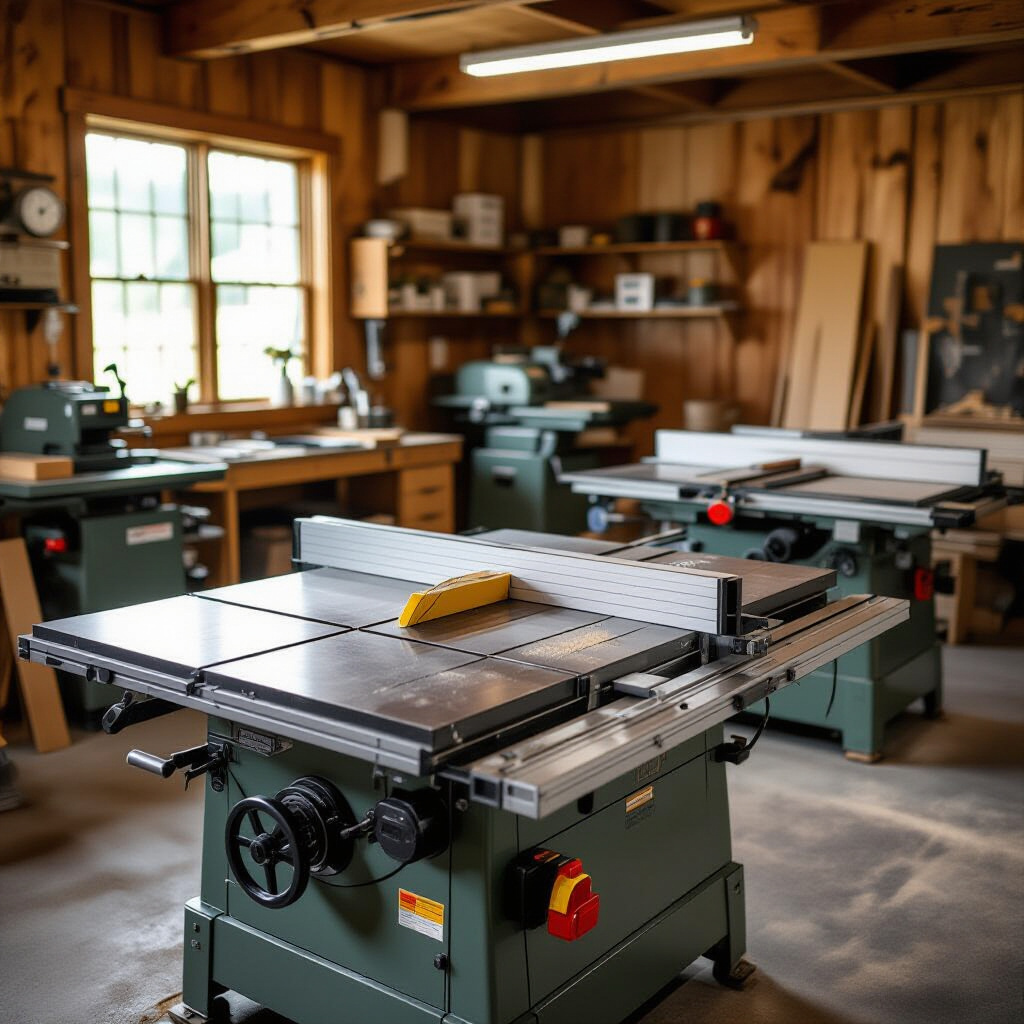
Основные виды деревообрабатывающих станков
Деревообрабатывающие станки различаются операциями, рабочими размерами и способом подачи материала. Одни модели рассчитаны на отдельный этап, другие совмещают несколько функций: например, строгание и распил. Тип привода и степень автоматизации определяют, как перемещается заготовка и насколько активно оператор участвует в подаче и настройке. Поэтому перед выбором важно определить задачи, чтобы купить станки для деревообработки подходящей конфигурации.
Для раскроя используют пильное оборудование, для выравнивания и калибровки — строгальные станки, для профилей и пазов — фрезерные. Токарная обработка предназначена для деталей с осью вращения, шлифование — для удаления следов предыдущих операций. Комбинированная конструкция экономит рабочее пространство, но требует перенастройки узлов при переходе между задачами.
Оборудование для раскроя и строгания
Дисковая пила выполняет продольный и поперечный раскрой древесины. Форматно-раскроечной моделью обрабатывают доски и листовые материалы: пильный узел задаёт линию реза, а направляющая удерживает заготовку в заданном положении. Допустимая длина и ширина материала ограничены ходом стола и расстоянием до упоров. Глубина реза зависит от выступа диска над столом; у некоторых моделей предусмотрен наклон пильного узла для реза под углом.
Фуговальный станок выравнивает поверхность и формирует базовую плоскость. Заготовку проводят по столу над ножевым валом, снимая слой древесины. Рейсмусовый станок выполняет другую задачу: подающий механизм перемещает материал под валом, а высота стола задаёт итоговую толщину. Фугование создаёт ровную базу, а рейсмусование калибрует вторую сторону относительно неё.
Станки для фрезерования, точения и шлифования
Фрезерный станок формирует пазы, кромки и профили. Результат зависит от формы фрезы, частоты вращения шпинделя, подачи и вылета режущей части. Токарный станок обрабатывает заготовку, закреплённую между центрами или иным предусмотренным способом. Расстояние между центрами ограничивает длину детали, а допустимый диаметр определяется высотой над станиной.
Шлифовальный станок удаляет неровности лентой или диском с абразивным материалом. Зернистость абразива подбирают с учётом требуемой обработки: грубый материал снимает больше древесины, мелкий оставляет более гладкую поверхность. При шлифовании мягких пород и торцов особенно важны равномерная подача и контроль нагрева, поскольку чрезмерное давление может вызвать прижоги.
Операции и параметры обработки
Как соотносятся задача, тип станка и режущий инструмент
Распил выполняют дисковой пилой с диском, подходящим для материала и направления реза. Для строгания применяют ножевой вал: фуганок формирует базовую плоскость, рейсмус задаёт толщину. Фреза определяет форму паза или профиля, а на токарном станке геометрию детали создаёт резец при вращении заготовки. Шлифование выполняют абразивной лентой или диском.
Инструмент должен соответствовать материалу, скорости вращения и способу крепления, указанным для станка. Листовые древесные материалы могут содержать клеевые слои и абразивные включения, которые ускоряют износ режущей кромки. Сырая древесина чаще даёт ворсистую поверхность, сильнее нагружает ножи и может менять размеры при высыхании.
Размеры заготовки, глубина реза и точность
Предельные размеры детали задают ширина обработки, расстояние между центрами, высота прохода и ход стола. Глубина съёма влияет на усилие резания: при чрезмерном съёме возрастает нагрузка на двигатель и режущий узел, а подача может стать неравномерной. Точность зависит также от параллельности столов и направляющих, состояния ножей, люфта узлов и устойчивости заготовки.
При настройке учитывают не только конечный размер, но и базовую поверхность. Если заготовка качается или имеет искривление, рейсмус может сохранить неровность, а не исправить её. Для точного результата деталь сначала базируют фугованием, затем калибруют по толщине.
Эксплуатация, обслуживание и безопасность
Подготовка станка и контроль заготовки
Перед запуском проверяют крепление инструмента, защитных устройств и направляющих, а также свободный ход подвижных частей. Настройки глубины реза, угла и упоров выполняют при остановленном двигателе. Заготовку осматривают на трещины, сучки, гвозди и другие включения; материал с выраженным короблением требует осторожной подачи и предварительного выравнивания.
При обработке деталь прижимают к столу и направляющей, не располагая руки на линии движения диска или ножевого вала. Узкие детали и короткие обрезки подают толкателем, если этого требует конструкция станка. После пробного прохода проверяют размер и качество поверхности, а затем корректируют настройку.
Защита оператора, удаление пыли и уход за инструментом
Движущиеся ножи и пильные диски могут травмировать при контакте или выбросе заготовки. Защитный кожух снижает риск попадания рук в рабочую зону, но не заменяет правильную подачу и фиксацию материала. Древесная пыль раздражает дыхательные пути и оседает на узлах, поэтому применяют систему пылеудаления с совместимым патрубком и обслуживаемым фильтром. Стружку удаляют после остановки станка, а не рукой вблизи вращающихся частей.
Ножи и диски проверяют на затупление, сколы и загрязнение смолой. Затупившаяся кромка увеличивает нагрузку на станок, ухудшает поверхность и повышает вероятность рывка. Очистку, регулировку и замену инструмента проводят после отключения питания. Периодически контролируют крепёж, ремни, подшипники и состояние электрокабеля; интервалы обслуживания устанавливает изготовитель оборудования.
Больше историй
Проверка наличия и бронирование лекарств в мобильном приложении
Блочный тепловой пункт: обзор конструкции, принципа работы и ключевые параметры
Методы антикоррозийной защиты и покраски металлоконструкций