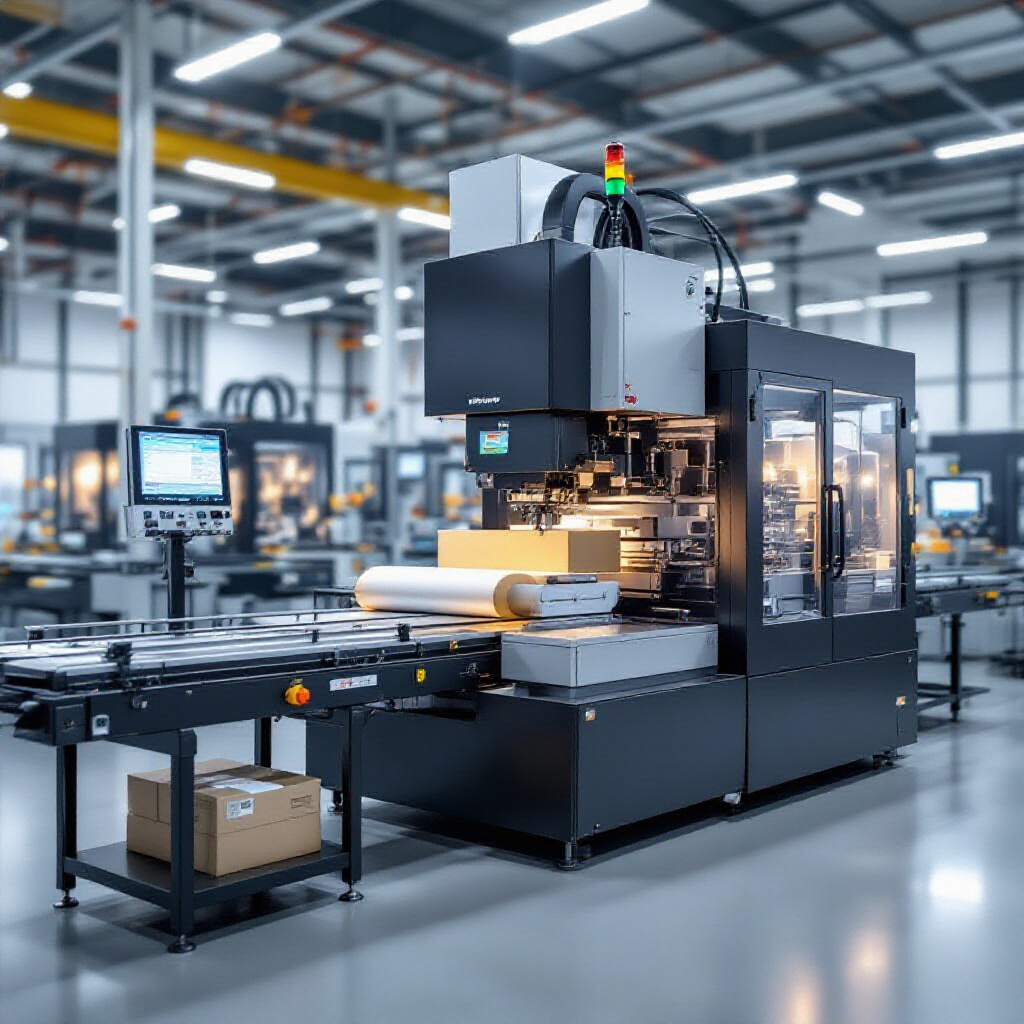
Из чего делают упаковку и как выбирают материал
Материал задаёт способ изготовления упаковки, её барьерные свойства и требования к обращению после использования. Для сухих товаров подходят бумага и картон, для жидкостей и химически активных продуктов могут потребоваться стекло, металл или полимеры. Конструктор учитывает массу и форму содержимого, чувствительность к свету, кислороду и влаге, а также способ фасовки и перевозки. При выборе исполнителя проекта можно также оценить производственные возможности компании УпакТехнологии.
Свойства бумаги, стекла, металла и полимеров
Бумагу и картон получают из целлюлозного волокна; их режут, сгибают, гофрируют и склеивают. Бумажный слой легко наносить печать, но без покрытия он пропускает влагу и жир. Масса упаковочного картона часто находится в диапазоне 200–600 г/м², однако подходящий показатель зависит от конструкции и нагрузки.
Стекло не впитывает содержимое и образует барьер для газов, но сравнительно тяжёлое и хрупкое. Стекломассу плавят примерно при 1400–1600 °C, после чего формуют в пресс-выдувных или выдувных машинах. Металлическую тару из стали или алюминия получают штамповкой, вытяжкой и соединением деталей; покрытие внутренней поверхности подбирают с учётом контакта с продуктом. Полимеры формуют экструзией, литьём под давлением или выдуванием. Например, плотность ПЭТ составляет около 1,38 г/см³; свойства готовой тары зависят также от толщины стенки и геометрии.
Совместимость материала с продуктом и условиями хранения
Для упаковки учитывают химическое взаимодействие материала с содержимым, срок хранения и температурный режим. Жир может проникать в непокрытую бумагу, кислород — ускорять окисление продукта, а свет — менять его состав или цвет. Герметичная крышка и барьерный слой снижают обмен с окружающей средой, но не заменяют проверку совместимости при заданных условиях хранения.
Конструкция влияет на сохранность и перевозку: рёбра жёсткости повышают сопротивление стенок деформации, а форма основания влияет на устойчивость тары. Размеры горловины, клапана или шва согласуют с оборудованием фасовочной линии. Слишком тонкая стенка может сминаться, а избыточная масса увеличивает расход материала без необходимости.
Основные этапы производства упаковки
Проектирование, подготовка сырья и формование
Работа начинается с чертежа или трёхмерной модели, где задают габариты, толщину стенок, места сгибов и соединений. Затем проверяют, выдержит ли изделие штабелирование, вибрацию при перевозке и нагрузки на производственной линии. Для оценки используют опытные образцы и испытания; после корректировки конструкции готовят оснастку и технологические параметры.
Сырьё очищают, смешивают или подготавливают к подаче в машину. Листовой картон вырубают по шаблону и продавливают линии сгиба. Стекло формуют из капли расплава в металлической форме, а полимерные изделия получают нагревом и приданием формы в пресс-форме либо выдуванием. Металлический лист штампуют и соединяют сваркой, закаткой или фальцовкой — способ зависит от типа тары.
Печать, отделка и сборка готового изделия
После формования выполняют обрезку, нанесение печати, ламинирование, лакирование и склеивание. Печать может передавать маркировку и графику, а лак или плёнка защищают поверхность от истирания либо влаги. Покрытия добавляют свойства, но усложняют разделение слоёв при переработке. На заключительных операциях устанавливают крышки, клапаны и вкладыши, затем изделия укладывают в транспортную тару.
Оборудование и контроль качества
Работа производственных линий и автоматизация операций
Линия объединяет подачу материала, формование, печать и сборку. Датчики контролируют положение заготовок, температуру, давление и скорость, а система управления корректирует настройки в заданных пределах. Автоматизация уменьшает влияние ручных операций на повторяемость, но сбой датчика, износ оснастки или неверная переналадка могут вызвать серию изделий с одинаковым отклонением.
Проверка размеров, прочности и герметичности
Готовые образцы измеряют по высоте, ширине, толщине и диаметру горловины. Прочность оценивают сжатием, ударной нагрузкой или испытанием на падение по методике, соответствующей типу упаковки. Герметичность проверяют подачей воздуха, вакуумированием либо контролем утечки жидкости. Для печатной поверхности проверяют совмещение красок и читаемость маркировки, а для изделий, контактирующих с пищей, — соответствие требованиям к миграции веществ.
Брак возникает при нестабильной подаче сырья, неверной температуре формования, износе ножей и матриц, загрязнении поверхности или нарушении режима склеивания. Контроль параметров процесса помогает обнаружить отклонение до выпуска всей партии.
Экологические ограничения и снижение отходов
Переработка многослойных и комбинированных материалов
Упаковку легче переработать, если она состоит из одного материала или её компоненты можно разделить. Сочетание бумаги с полимерной плёнкой, алюминиевой фольгой и клеевым слоем затрудняет сортировку: слои приходится отделять, а часть материала может остаться в остатках переработки. На результат также влияют краски, покрытия, загрязнение содержимым и наличие мелких несъёмных деталей.
Экономное использование сырья в производственном цикле
Раскрой листов и полотна планируют так, чтобы уменьшить остатки между заготовками. Точность подачи и резки сокращает количество изделий с дефектами, а возврат чистых обрезков в технологический цикл снижает потребность в первичном сырье, если это допускает состав материала. Толщину стенок и число слоёв соотносят с реальными нагрузками: уменьшение массы не должно приводить к потере герметичности, прочности или устойчивости при перевозке.
Больше историй
Калиброванный круг: характеристики и области применения
Ветеринарная помощь на дому в любое время суток
Основные виды станков для деревообработки и их назначение